Kasaplar, et entegre tesisleri, tavuk üreticileri ve restoran zincirleri için kalite kaybı en pahalı sorundur. Çözündüğünde su salan, rengi solan ya da dokusu lapa gibi olan et, hem fire hem de müşteri kaybı demektir. Çoğu zaman bunun sebebi dondurma hızının yavaş olmasıdır. İşte tam bu noktada şoklama (blast freezing) devreye girer.
Şoklama nedir ve normal dondurmadan farkı ne?
Şoklama, ürünün çekirdek sıcaklığının çok kısa sürede dondurma noktasının altına indirilmesidir. Çok düşük sıcaklıktaki havanın güçlü fanlarla ürünün üzerinden hızla geçirilmesiyle yapılır. Sıradan bir dondurucuda et yavaş donar; bu sırada hücre aralarında büyük buz kristalleri oluşur ve hücre duvarlarına zarar verir. Çözündüğünde bu hasar “akan et suyu” olarak görünür.
Hızlı dondurmada ise kristaller küçüktür. Hücre yapısı büyük ölçüde korunur; çözülen ürün daha az su kaybeder, rengini ve dokusunu daha iyi muhafaza eder.
Şoklamadan önce hazırlık: Başarının yarısı burada
- Hijyenik işleme: Kesim ve porsiyonlama temiz, soğuk ortamda yapılmalı; mümkünse ürün şoklamaya girene kadar soğuk tutulmalıdır.
- Porsiyon boyutu: Büyük, kalın bloklar çekirdeğe ulaşmakta zorlanır. Eşit ve görece ince porsiyonlar hem süreyi kısaltır hem de homojen donma sağlar.
- Ambalaj: Vakum veya gıda onaylı poşet, dondurma yanığını (freezer burn) azaltır. Ambalaj içindeki hava ne kadar azsa kalite o kadar iyi korunur.
- Etiketleme: Ürün adı, parti ve üretim tarihi etiketlenmelidir. Bu, sonradan izlenebilirlik ve FIFO (ilk giren ilk çıkar) düzeni için temel koşuldur.
Şoklama süreci adım adım
1. Ürünün yerleştirilmesi
Paketler tepsilere veya arabalara tek sıra, aralarında hava boşluğu kalacak biçimde yerleştirilir. Üst üste istiflenmiş ürünlerde soğuk hava aralara ulaşamaz ve donma süresi uzar.
2. Hızlı soğutma ve dondurma
Ürün, güçlü hava akışı olan şoklama odasına alınır. Burada hedef; çekirdek sıcaklığının kısa sürede -18°C seviyesine ulaşmasıdır. Süre; ürünün kalınlığına, ilk sıcaklığına ve ambalaja göre değişir. Bu yüzden her ürün için “standart süre” vermek yerine, sıcaklık probu ile çekirdek ölçümü yapmak daha doğrudur.
3. Çekirdek sıcaklığının doğrulanması
Şoklama tamamlandığında çekirdek sıcaklığı ölçülür ve kayda alınır. Bu adım atlandığında yüzeyi donmuş ama içi hâlâ yumuşak ürün depoya geçer; bu da sıcaklık dengesini bozar.
4. Muhafaza odasına transfer
Şoklanan ürün, hiç vakit kaybetmeden -18°C ve altındaki muhafaza odasına alınır. Transfer sırasında dış ortamda bekleme, yüzeyde çözünme ve yeniden donma riskini artırır.
Sık yapılan hatalar
- Sıcak veya yeni kesilmiş ürünü doğrudan kapalı kutulara koymak
- Şoklama odasını kapasitesinin üzerinde doldurmak ve hava akışını engellemek
- Şoklamayı atlayıp ürünü doğrudan depolama odasına yerleştirmek
- Çözdürülmüş ürünü tekrar dondurmak
- Etiketsiz ve tarihsiz palet bırakmak
Şoklama sonrası -18°C muhafaza
Şoklama dondurma sürecini tamamlar; ürünün kalitesini uzun süre korumak ise muhafaza odasının işidir. -18°C ve altında sabit sıcaklık, dalgalanmasız bir ortam ve düzenli stok rotasyonu gerekir. Sıcaklık dalgalanması, yüzeyde çözünme-yeniden donma döngüsü yaratır ve ürünün kalitesini düşürür.
Neden dışarıdan şoklama hizmeti almak mantıklı?
Şoklama odası yatırımı; kompresör kapasitesi, enerji ve bakım açısından ciddi bir kalemdir. Mevsimsel yoğunluk yaşayan veya düzenli ama değişken hacimde ürün işleyen işletmeler için dışarıdan hizmet almak, sermayeyi bağlamadan ölçeklenme sağlar.
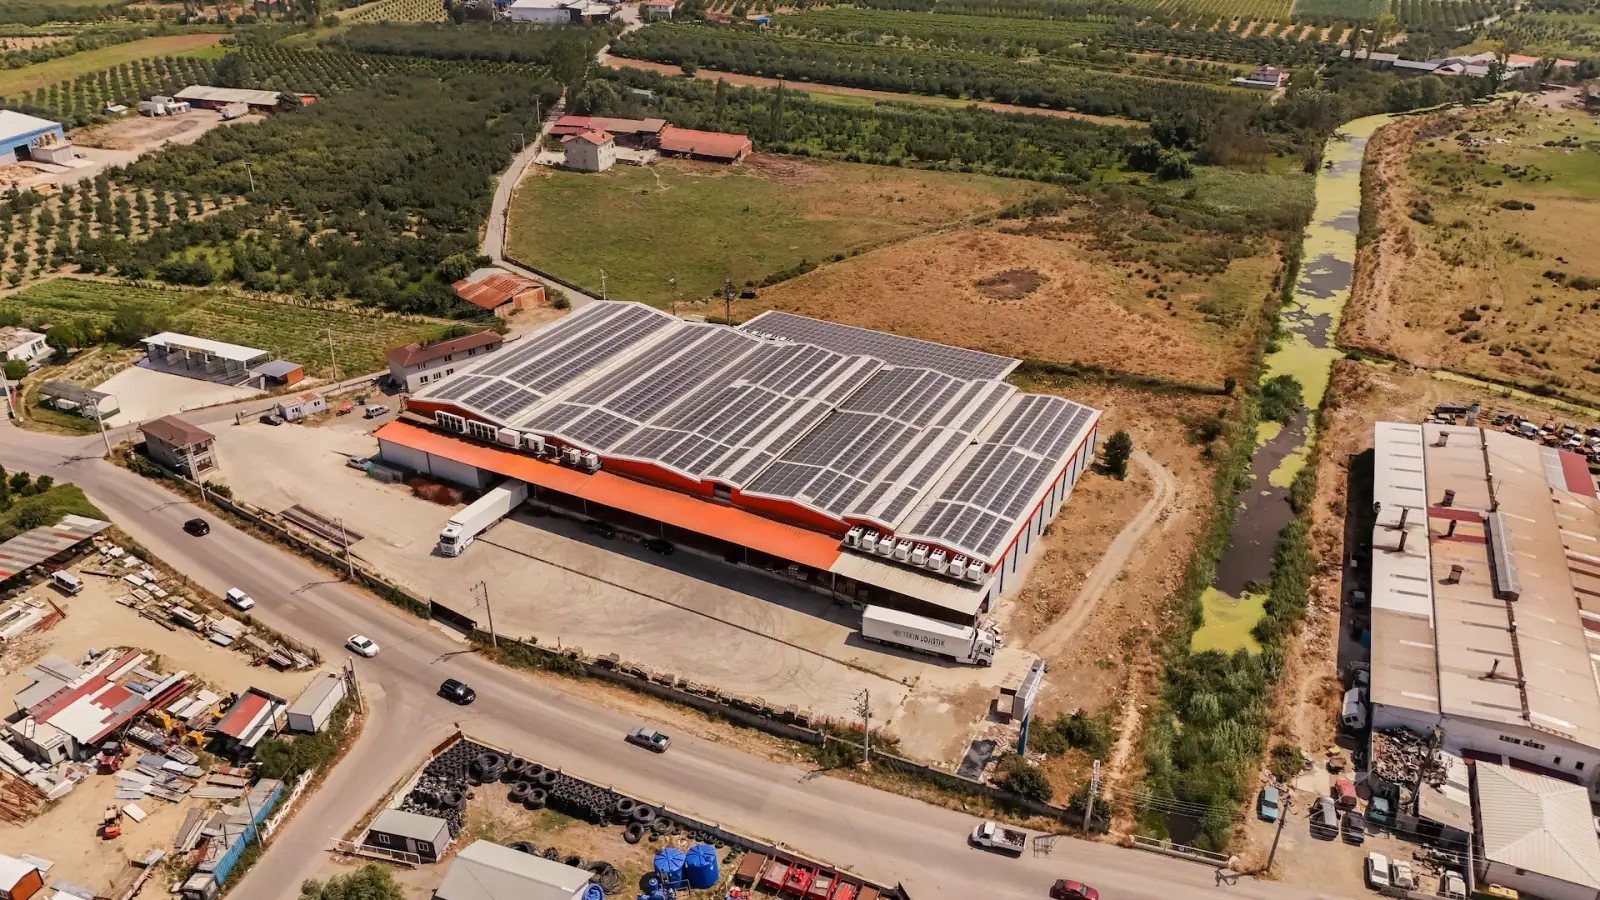
Yıldırım Soğuk Hava Deposu, Geyve/Sakarya’daki tesisinde 4 şoklama odası ve günlük yaklaşık 40 ton şoklama kapasitesiyle hizmet verir. Şoklanan ürün aynı tesisteki 18 depolama odasından uygun olana alınabilir; böylece transfer süresi ve soğuk zincir kırılma riski azalır. Kapasite ayrıntılarını günlük 40 ton şoklama yazımızda bulabilirsiniz.
Teklif ve planlama
Ürün cinsi, porsiyon boyutu ve haftalık hacminizi paylaşırsanız size uygun şoklama ve depolama planını birlikte oluşturabiliriz. Hizmetlerimizin tamamı için Hizmetler sayfasına göz atın; tesisimizi görmek isterseniz Tesisimiz sayfasından bilgi alın. Ücretsiz teklif için iletişim sayfamızı kullanabilir veya 0 (532) 376 12 56 numarasını arayabilirsiniz.